Przetwarzanie koła pasowego obejmuje głównie wymagania procesowe dwóch części: korpusu koła pasowego i wału koła pasowego.
(1) Obróbka korpusu rolki
W praktyce wykrawanie obrabiarek, płaska powierzchnia czołowa tokarki, fazowanie, ograniczniki toczenia itp. to tradycyjne metody obróbki. Istnieje wiele niedociągnięć w tych metodach przetwarzania, takich jak dwukrotne mocowanie na obu końcach, trudno jest zapewnić współosiowość dwóch obrotów, a elastyczność obrotu rolki jest słaba, co wpłynie na żywotność rolki.
Ponadto środek korpusu rolki jest trudny do kontrolowania i musi być sterowany ręcznie, co skutkuje dużym błędem i łatwym do spowodowania kierunkiem osiowym
Pęd kanałowy jest za duży lub za mały, a szczelina nie jest odpowiednio wyregulowana, a rotacji nie można elastycznie kontrolować. Bardziej zaawansowana metoda przetwarzania składa się z trzech następujących etapów: użycie maszyny do cięcia rur rolkowych, sprzętem jest cięcie rur stalowych na rolkach przenośnika taśmowego, oba końce fazowania są wykonywane automatycznie w tym samym czasie.
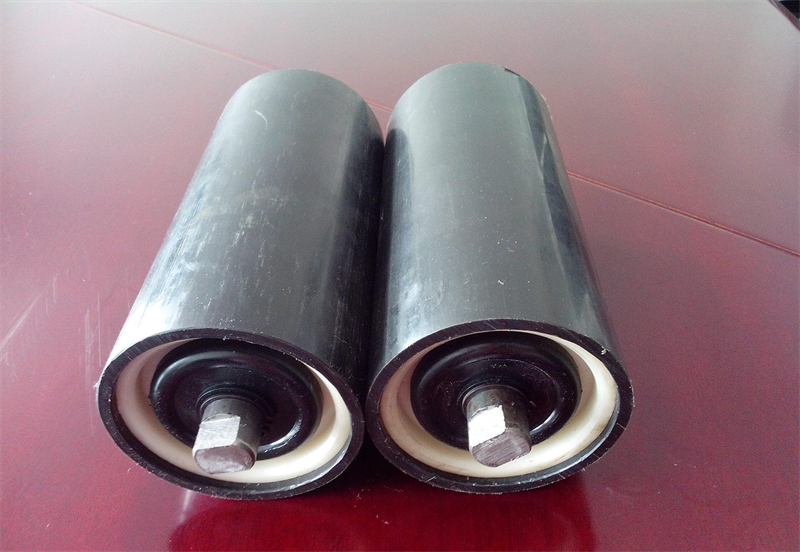
Wytaczanie: Obrabiarką zastosowaną w tej operacji jest dwugłowicowa automatyczna wiertarka do rur stalowych, ta obrabiarka jest specjalnym wyposażeniem do automatyzacji, może obrabiać dwa końce rury rolkowej przenośnika taśmowego i może być przetwarzana w tym samym czasie, a obróbka wlotu na obu końcach może być zakończona w tym samym czasie, a obróbka różnego rodzaju wylotów rur nawojowych z żeliwa lub gniazd łożysk tłoczących w kraju i za granicą może być również przetwarzana przez obrabiarkę. Zaletami jego obróbki są: wysoka dokładność obróbki korpusu, duża prędkość, jednorazowe zaciśnięcie oraz jednoczesna obróbka obu końcówek jamy ustnej w celu zapewnienia współosiowości.
Spawanie: pomiędzy korpusem rolki a gniazdem łożyska tłoczonego należy wykonać poprzez spawanie, w tym artykule zastosowano dwugłowicową automatyczną spawarkę w osłonie gazu CO2, wysoki stopień automatyzacji i możliwość jednoczesnej obróbki, nie tylko w celu zapewnienia współosiowości, poprawy jakości spawania, ale także zmniejszenia pracochłonności.
(2) Obróbka wału koła pasowego luźnego
Podczas obróbki wału koła pasowego luźnego stosuje się toczenie dokładne lub zgrubne z podwójnym środkiem, a następnie po szlifowaniu z podwójnym środkiem zaletą tej metody obróbki jest: zapewnienie wymagań dotyczących współosiowości i wymagań wykończeniowych pasowania na zamontowanym łożysku.